Qué hace un espesante en el mortero (y qué no hace)
Cuando un mortero falla en obra, la primera reacción del laboratorio es mover el espesante. Error de partida: espesar y retener agua no son lo mismo. Un espesante sube la viscosidad del agua de mezcla; un retenedor la mantiene disponible para la hidratación durante la ventana de trabajo. Casi todos los aditivos hacen ambas cosas en proporciones muy distintas, y elegir mal te da las dos fallas clásicas: mezcla que sangra y se desliza, o mezcla gomosa que pega a la llana y seca tarde.
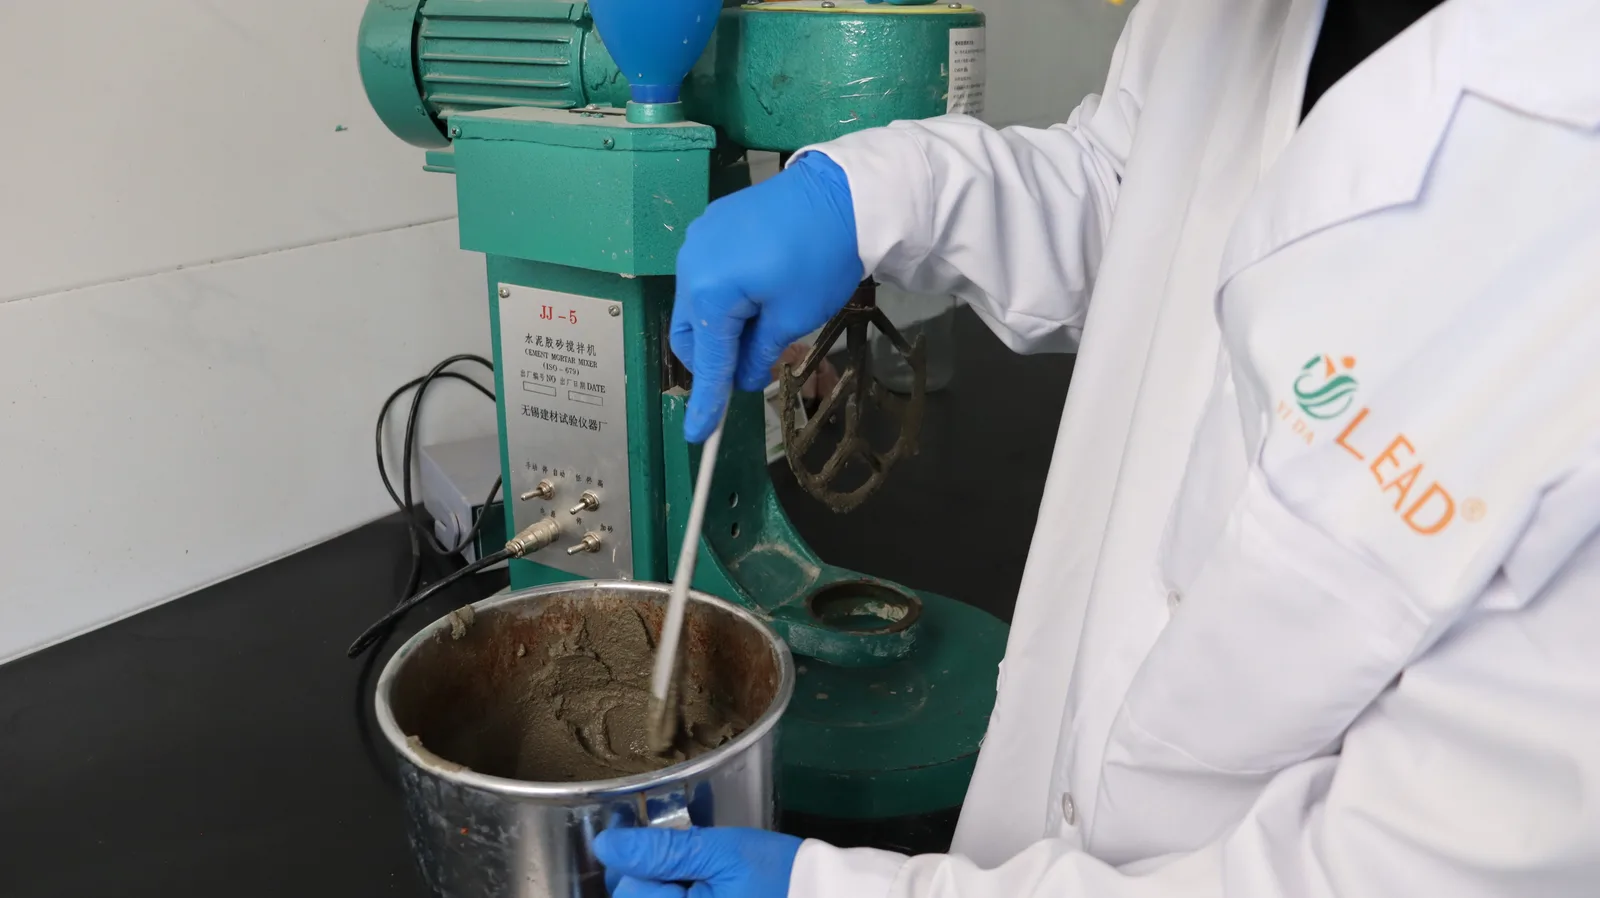
Diagnostica antes de cambiar dosis: si tu mezcla sangra en el vaso, te falta cuerpo de baja velocidad; si pega a la herramienta, te sobra viscosidad estructural o falta lubricación. Los tres sistemas siguientes atacan problemas distintos, y la buena fórmula combina casi siempre dos. Antes de bajar a ese detalle, ubica el espesante en el mapa completo: la guía de tipos de aditivos para mortero ordena las familias por función.
Sistema 1: éteres de celulosa, el estándar en retención
Los éteres de celulosa —sobre todo HPMC y HEMC— son la columna vertebral de los morteros secos: forman una solución coloidal que envuelve el agua de mezcla, la libera gradualmente y aporta viscosidad. Su dosis va de 0,2 a 0,5 % del peso seco, y el grado se elige por aplicación: 85.000 a 155.000 mPa·s en un adhesivo cerámico estándar (C1/C2), 10.000 a 30.000 en los de tiempo abierto extendido (C1TE/C2TE), 100.000 a 150.000 en masillas, 60.000 a 100.000 en revoques, y apenas 300 a 400 en autonivelantes, donde la viscosidad alta mata la fluidez. La comparativa de éteres de celulosa del sitio desglosa las diferencias familia por familia.
Dos cuidados que se pagan caros: el exceso de celulosa retarda el fraguado y baja la resistencia final, así que no la uses como parche universal; y la temperatura de gel, porque un HPMC estándar pierde retención en obra muy calurosa mientras los grados HEMC/MHEC aguantan mejor el calor. Verifícalo tú si vendes a zonas tropicales.
Sistema 2: éteres de almidón, la corrección instantánea
Los éteres de almidón (de papa, maíz o yuca, y su primo el éter de goma guar) funcionan distinto: se hinchan en segundos con el agua y construyen viscosidad al instante. Su aporte es el antideslizamiento: el mortero se siente firme quieto sobre el muro y fluido al trabajarlo con la llana, esa tixotropía que el maestro describe como que la mezcla no se le va. También reducen la pegajosidad de los sistemas ricos en celulosa y suavizan el revoque.
La dosis es diminuta y por eso delicada: los grados más activos trabajan entre 0,02 y 0,05 % del peso seco y los económicos de masilla llegan a 0,3 %. Cada gramo cuenta: pésalos con balanza de precisión, porque el exceso incorpora aire, forma ampollas en superficie y acorta el tiempo abierto. Si el cerámico grueso se desliza en tu obra, el almidón es la primera palanca, no un salto de viscosidad de HPMC: el análisis del deslizamiento en adhesivo cerámico explica esa frontera con datos.
Sistema 3: tixotrópicos minerales, el cuerpo que no roba agua
La tercera familia son los tixotrópicos minerales: bentonita, atapulgita (paligorskita) y sepiolita, silicatos en capas 2:1 que forman una red en el agua y se deshacen bajo el corte de la llana o la bomba. Su especialidad es la suspensión: evitan que el árido decante en morteros bombeados y mejoran la estabilidad de la mezcla. Como son minerales, no retienen agua ni retrasan el secado, y su lubricación facilita el bombeo, algo que notarás en revoques a máquina con árido liviano.
La prueba clásica de un tixotrópico mineral es sencilla: su gel al 5 % debe quedar invertido sin descolgarse. Su dosis es varias veces mayor que la de los polímeros, porque el rendimiento por kilo es más barato: revisa la ficha técnica, porque el rango varía con la fuente y la activación, y un mineral mal activado te da un saco de polvo inerte.
Comparación de los tres sistemas
Esta tabla te sirve como mapa de decisión antes de tocar la fórmula:
| Sistema | Mecanismo | Qué mejora | Qué no hace | Dosis típica |
|---|---|---|---|---|
| Éter de celulosa (HPMC, HEMC) | Disuelve y retiene agua por puentes de hidrógeno | Retención de agua, tiempo abierto, cohesión | No da tixotropía marcada por sí solo; en exceso retarda el fraguado | 0,2 a 0,5 % |
| Éter de almidón y guar | Hinchado en segundos, viscosidad al corte | Antideslizamiento, suavidad, menos pegajosidad | No retiene agua de forma sostenida; no reemplaza al RDP | 0,02 a 0,3 % |
| Tixotrópico mineral (bentonita, atapulgita) | Red de silicatos 2:1 que se rompe bajo corte | Suspensión, bombeo, cuerpo, no retrasa el secado | No aporta retención de agua ni adherencia | Varias veces la dosis polimérica |
Léala en horizontal: ningún sistema reemplaza a otro. La regla de oro de la coformulación moderna es celulosa + almidón, con el mineral como refuerzo puntual de suspensión; y la HPMC sigue siendo el punto de partida obligado de casi cualquier mortero seco.
Las reglas de reemplazo: hasta dónde puedes sustituir
Aquí se pierde o se gana el costo por saco, y es donde más mitos circulan. Puedes reemplazar entre el 20 y el 30 % de tu HPMC con un éter de almidón compatible manteniendo o mejorando el antideslizamiento: esa es la sustitución probada en planta. Lo que no puedes hacer es usar almidón para compensar un RDP ausente, porque el almidón trabaja en el mortero fresco y el RDP en el endurecido; ni esperar que la goma guar sustituya por completo a la celulosa en dosis altas, porque a viscosidad alta el combo rinde más que cada uno por separado.
Otra frontera: la CMC (carboximetilcelulosa) es sensible al pH, higroscópica y de retención modesta; sirve en morteros de yeso y algunos adhesivos líquidos, pero no es candidata para cemento. Si te ofrecen CMC como espesante universal de cemento, desconfía: el pH alcalino la degrada y el ahorro se convierte en reclamos.
Cómo elegir según el mortero que produces
Para un adhesivo cerámico estándar, tu base es HPMC de 85.000 a 155.000 mPa·s entre 0,3 y 0,5 %, con 0,05 a 0,1 % de almidón si el deslizamiento aprieta; los adhesivos de tiempo abierto extendido (C1TE/C2TE) trabajan con 10.000 a 30.000 mPa·s, y en clima cálido conviene pasar el éter a HEMC antes de subir dosis. En un autonivelante, combinas éter de viscosidad muy baja (300 a 400 mPa·s) con PCE. En masilla, mantén la celulosa en la banda de 100.000 a 150.000; en revoque manual, en la de 60.000 a 100.000. Usa el almidón para afinar el tacto de la llana. Y si produces mortero proyectado con árido liviano, el tixotrópico mineral es tu seguro contra la decantación en la manguera.
Fíjate que en ninguno de los casos la respuesta es subir la viscosidad a secas: la aplicación define la combinación, no la moda del mes. Cuando dudes entre dos grados, recuerda que la elección fina de viscosidad tiene su propia guía técnica en el sitio, con los rangos por aplicación.
Cómo validar el espesante en planta sin laboratorio sofisticado
Tres controles de piso detectan el 90 % de los problemas antes de que salgan en saco: la viscosidad del éter (solución al 2 % en viscosímetro Brookfield a 20 rpm y 25 °C) contra el certificado del lote; la prueba del vaso, con reposo de 20 minutos y búsqueda de agua libre en la superficie, donde el sangrado delata falta de cuerpo; y la retención de agua del mortero completo, con método en la medición de retención de agua del sitio, que conviene repetir con cada cambio de proveedor.
Y guarda registro por lote: viscosidad del éter, dosis pesada y resultado del vaso. Cuando un proveedor te cambie la viscosidad entre lotes, querrás la evidencia en tu mesa, no en la pared del cliente.