Qué son los pines y por qué te salen tan caros
Los pines —poros de alfiler, en algunos países llamados simplemente agujeros— son la huella de una burbuja que intentó escapar de la masa y encontró la superficie ya cerrada. Otras veces la burbuja nunca subió: quedó ocluida dentro de la capa y hoy es un punto débil del mortero autonivelante. No te engañes: por cada punto porcentual de aire ocluido pierdes alrededor del 5 % de resistencia a compresión, y un piso diseñado para 30 MPa puede entregar 27 MPa sin que hayas tocado nada más de la fórmula.
El indicador rápido en planta es la densidad fresca: una mezcla sana de base cemento ronda 2,0 a 2,2 g/cm³; una carga con espuma estable cae por debajo de 1,8 g/cm³. Si tu cliente exige un acabado listo para vinílico o epóxico, la norma EN 13813 te cobra ese aire como superficie no conforme, con reclamación incluida.
De dónde viene el aire: la cadena completa de causas
Tu primera reacción ante los pines suele ser culpar al defoamante y subirle la dosis. Es el error más caro, porque el aire entra por cuatro puertas distintas y solo una se corrige con más antiespumante:
1. La química. El HPMC, el RDP y el PCE son sustancias tensoactivas: bajan la tensión superficial del agua (una disolución de HPMC ronda 42 a 56 mN/m) y estabilizan las burbujas que el mezclado introduce; sin defoamante que las colapse, sobreviven hasta el fraguado.2. El mezclado. Cada minuto de vórtice inyecta aire que la química luego atrapa.3. La base. Un sustrato poroso libera el aire de sus propios poros hacia arriba, a través de la capa fresca.4. La pérdida temprana de fluidez. Si la mezcla pierde su capacidad de cicatrizar antes de que las burbujas rompan, el hoyo que deja cada burbuja ya no se cierra.
El diagnóstico correcto consiste en averiguar por cuál de esas cuatro puertas entró el aire en tu caso concreto.
El defoamante: tipo y dosis que sí funcionan
Empieza por elegir la presentación correcta antes de discutir marcas: en mezcla seca de planta manda el defoamante en polvo sobre portador de sílice; en obra funciona mejor el polímero tipo poliéter, que actúa sobre el aire en el mismo batido:
| Tipo | Uso típico | Dosis sobre el ligante | Advertencia |
|---|---|---|---|
| Polvo (portador de sílice) | Morteros secos de planta | 0,1 % a 0,3 % | El sobredosificar deja superficie aceitosa |
| Líquido (poliéter o silicona) | Ajuste en obra | 0,1 % a 0,3 % | Puede separarse en almacenamiento prolongado |
Para fijar tu dosis no hay atajo: monta una escalera de ensayos con 0,1 %, 0,2 % y 0,3 % sobre ligante, mide la densidad fresca y elige la dosis mínima que deje la superficie lisa tras el secado. Subir de ahí no compra calidad: el exceso de defoamante vuelve hidrófoba la mezcla, genera manchas aceitosas y cráteres, y te resta entre 10 % y 15 % de resistencia. Un defoamante no iónico no altera la retención de agua del HPMC ni del éter de almidón, y los grados correctos sirven igual en cemento y en yeso. Tienes el detalle en nuestra guía de antiespumante para mortero.
El HPMC de tu fórmula: viscosidad, ceniza y temperatura de gelación
Tres parámetros del éter de celulosa deciden cuánto aire estabiliza tu fórmula. Primero, la viscosidad: un grado alto espesa demasiado, frena el ascenso de las burbujas y favorece los pines; por eso el autonivelante trabaja con grados de 300 a 500 mPa·s (típicamente 400 mPa·s) dosificados entre 0,05 % y 0,15 % del peso seco, y con frecuencia más cerca de 0,05 % a 0,08 % en sistemas de baja demanda. Segundo, la ceniza: exige lotes con 5 % o menos, porque una ceniza alta arrastra sales que interfieren con el defoamante y hacen variar el aire entre lotes. Tercero, la temperatura de gelación, que en los grados estándar de HPMC se sitúa entre 55 °C y 68 °C: si el mortero fresco se calienta —bolsas al sol, agua de mezcla caliente en verano— te acercas a esa zona, el éter gelifica, la viscosidad se dispara y las burbujas quedan atrapadas sin remedio. Por eso conviene un grado de disolución retardada por tratamiento de superficie, que reduce la inclusión de aire; y si tu obra pasa de 35 °C de forma habitual, evalúa un HEMC, cuya gelación supera los 70 °C. Puedes revisar los rangos de cada grado de HPMC antes de cambiar de proveedor.
El mezclado: donde tu operación mete el aire
Una fórmula impecable produce pines si el batido está mal resuelto. Los culpables clásicos: paleta girando cerca de la superficie, vórtice pronunciado, contenedor grande con poco volumen, tiempo de mezclado excesivo y, el más común en obra, re-batir con agua extra. Estandariza tu pauta: paleta siempre sumergida, 2 a 3 minutos entre 300 y 500 rpm, un minuto de reposo para que escape el aire grueso. En la extensión, vierte desde menos de 50 cm de altura, guía el material con llana y pasa el rodillo de púas en cruz dentro de los primeros 10 minutos, mientras la superficie todavía puede cicatrizar. Cambia una sola variable por ensayo: si más tiempo de batido produce más pines con la misma fórmula y la misma base, el aire es de mezclado, no de química.
La base que respira: desgasificación e imprimación
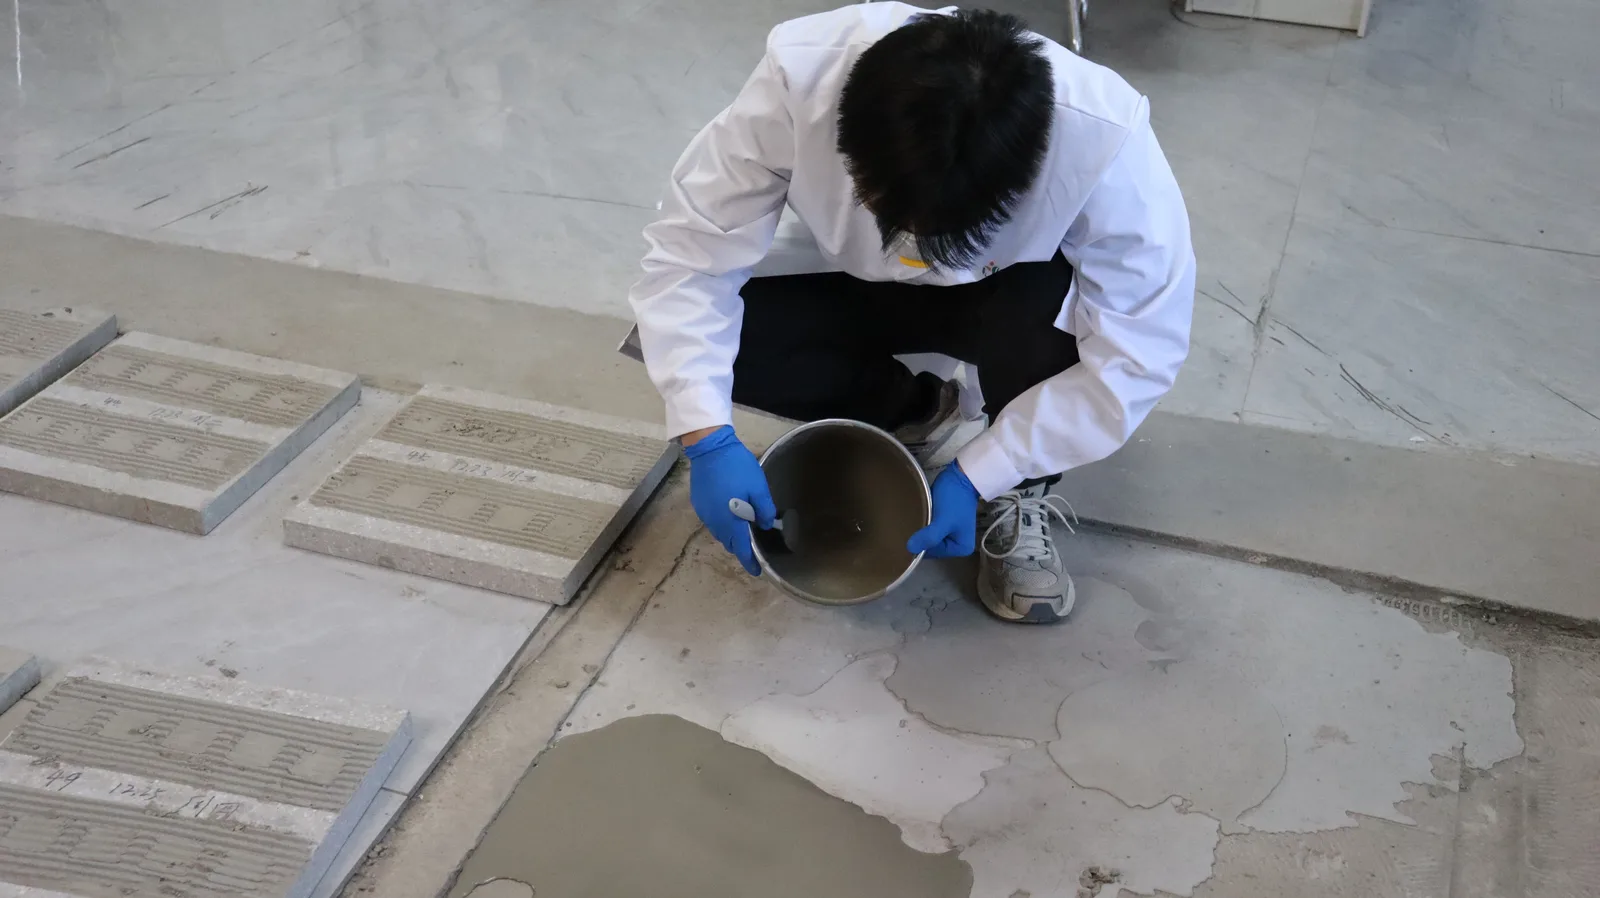
Si en el balde la mezcla se ve limpia y al extenderla sobre el concreto aparecen burbujas, tu problema no está en la fórmula: el sustrato poroso libera el aire atrapado en sus capilares, que sube a través de la capa fresca. La corrección es el imprimante, que sella los poros, corta la desgasificación y evita que la base te robe el agua que la mezcla necesita para cicatrizar. Sobre bases muy absorbentes aplica dos manos; cuida de no dejar charcos, porque el exceso de imprimante crea su propia capa débil entre base y autonivelante. Si los defectos se concentran solo en las zonas más absorbentes del piso, la causa está cantada.
Cuando la mezcla cierra antes de soltar las burbujas
Una fluidez inicial excelente no te garantiza una superficie final lisa. Si la mezcla empieza a endurecer antes de que las burbujas suban y rompan, cada escape deja un hoyo definitivo. Las causas típicas: fraguado demasiado rápido por temperatura alta, sistema acelerante-retardante desbalanceado, exceso de éter de celulosa o una compatibilidad pobre entre el ligante y el PCE. La norma ASTM C1708 te da el marco para evaluar juntos fluidez inicial, retención de fluidez y tiempo de cicatrización, no con un solo dato de flujo en mesa. Y si además del cierre prematuro aparecen fisuras, el fenómeno ya pertenece a la fisuración del autonivelante, con otra cadena de causas.
Diagnóstico en una mañana: la prueba de tres superficies
Con un solo saco puedes separar las causas en tu bodega. Prepara un batido y aplícalo al mismo espesor (5 mm basta) sobre tres superficies: una placa sellada, un panel de concreto imprimado y un panel poroso sin imprimar. Mantén iguales el agua, el equipo, el tiempo de batido y la temperatura, y compara:
| Resultado observado | Causa más probable |
|---|---|
| Pines en las tres superficies | Fórmula o proceso de mezclado |
| Placa sellada lisa; concreto con pines | Base o imprimación insuficiente |
| Solo el panel sin imprimar falla | Desgasificación del sustrato |
| Más tiempo de batido, más pines | Aire incorporado en el mezclado |
| Más defoamante deja manchas o cráteres | Sobredosis o incompatibilidad |
| Las burbujas suben pero el hoyo no cierra | Fluidez o cicatrización insuficiente |
Este ensayo no reemplaza una evaluación completa, pero te dice por dónde corregir. Distingue síntomas vecinos: si ves agua clara acumulándose sobre la mezcla, no estás ante burbujas sino ante un fenómeno de sangrado, con causas y soluciones propias que conviene atacar por separado.