Qué le exiges a un autonivelante
Un autonivelante resuelve una contradicción: ser casi un líquido durante 20 o 30 minutos y un piso sólido a las 24 horas. Tu fórmula debe cumplir seis requisitos a la vez: fluidez alta, segregación cero, tiempo abierto para bombear, resistencia temprana para el tránsito, retracción mínima y superficie sin defectos. Cada cambio mejora una propiedad y suele dañar otra; por eso es el mortero seco más difícil de formular.
El error más caro es ganar fluidez con agua: el sobrante se separa y sube a la superficie dejando una capa pobre en cemento, con menos resistencia, superficie pulverulenta y reclamos. La fluidez real se consigue con química de dispersión y buen empaquetado de partículas, el mismo principio que ya conoces del sangrado en lechadas fluidas.
El sistema ligante: Portland, aluminato de calcio y yeso
La base comercial es un ligante ternario: cemento Portland (CEM I 42,5), cemento de aluminato de calcio (CAC) y una fuente de sulfato de calcio (yeso o anhidrita). El Portland aporta resistencia final y costo; el aluminato da resistencia temprana; el sulfato regula el fraguado y, combinado con el CAC, forma etringita, un producto levemente expansivo que compensa la retracción natural del cemento.
Si usas solo Portland, la resistencia a 1 día se queda corta; si te excedes de CAC, el costo se dispara y el fraguado se descontrola. Proporciones típicas sobre el ligante total: 60 a 80 % de Portland, 15 a 35 % de CAC y 5 a 15 % de sulfato, validadas con tu cemento local, porque cada Portland reacciona distinto frente al aluminato.
Árido y relleno: la estructura que sostiene la mezcla
El esqueleto lo aporta arena de sílice lavada de 80 a 120 malla: más gruesa se nota en la superficie y más fina dispara la demanda de agua. Para completar el empaquetado y bajar el costo se usa carbonato de calcio molido como fracción ultrafina —relleno o cemento ultrafino, UFC en las fichas técnicas—: llena los vacíos entre granos, reduce el agua necesaria y mejora el acabado.
Antes de fijar proporciones, pide la curva granulométrica de tu arena y relleno y haz un análisis de empaquetado: un autonivelante bien empacado necesita menos agua y menos PCE, y ese ahorro lo notas en cada tonelada. El árido (agregado) fino es el componente más barato de la fórmula, pero el que más agua te cuesta si está mal graduado.
PCE: el motor de la fluidez
El PCE en polvo es el motor de la fluidez: sus moléculas se adsorben sobre el cemento y lo dispersan por repulsión electrostática e impedimento estérico, liberando el agua atrapada en los flóculos. Con una reducción de agua de 25 a 40 % obtienes una mezcla que fluye sola con relación agua/cemento baja, que a su vez sube la resistencia final.
La dosis típica va de 0,20 a 0,50 % del mortero seco, y aquí te conviene ser austero: pasado el punto óptimo, el sistema pierde estabilidad, aparece sangrado y el fraguado se alarga. Para el bombeo en clima cálido existen grados con retención de fluidez, más baratos que rehacer un piso.
HPMC de baja viscosidad: el guardián contra la segregación
Con tanta dispersión, el árido y el cemento tienden a decantarse. El papel del HPMC es lo contrario de lo que muchos suponen: no da fluidez, la protege. Un grado de baja viscosidad, entre 300 y 400 mPa·s, espesa apenas el agua de mezcla, lo justo para suspender las partículas sin frenar el autonivelado. Si usas un grado de 60.000 mPa·s como el de los revoques, la mezcla se gelifica en el balde.
La dosis habitual es de 0,05 a 0,15 % según el resto de la fórmula. Revisa dos detalles en el certificado de análisis: la granulometría fina (se disuelve sin grumos en mezcladores rápidos) y el punto de gel (en agua o ambiente muy calientes, uno bajo te gela la mezcla de forma irreversible). El exceso de HPMC también alarga el fraguado y baja la resistencia: no lo uses para tapar defectos de otras materias primas; la aplicación del mortero autonivelante exige ese equilibrio lote a lote.
Antiespumante, RDP y reguladores de fraguado
El antiespumante elimina el aire ocluido; su dosis típica es de 0,05 a 0,15 % y es el componente más sensible de la fórmula: con poco, la superficie sale con pinholes; con mucho, la mezcla pierde fluidez y estabilidad. Dosifícalo con balanza de precisión, nunca a ojo.
El RDP, polvo redispersable de base VAE, aporta adherencia al sustrato, flexibilidad y resistencia a la fisuración; en autonivelantes de capa de soporte se dosifica entre 1 y 2 %. El par acelerante-retardante te da el control fino del fraguado: carbonato de litio (0,02 a 0,05 %) o formiato de calcio para acelerar, y ácido tartárico, ácido cítrico o gluconato de sodio (0,03 a 0,15 %) para retardar. En verano, un pequeño ajuste del retardante te evita que la mezcla fragüe dentro de la manga de la bomba. Tienes el detalle en nuestra guía de acelerantes de fraguado.
Fórmula de referencia por tonelada
Esta tabla es un punto de partida por 1.000 kg, no una receta definitiva: ajústala con tu cemento, tu arena y las metas de tu mercado.
| Componente | Económico (kg) | Estándar (kg) | Alto flujo (kg) |
|---|---|---|---|
| Cemento Portland 42,5 | 320 | 300 | 280 |
| Cemento de aluminato de calcio | 55 | 100 | 120 |
| Anhidrita o yeso | 30 | 40 | 45 |
| Arena de sílice 80–120 malla | 390 | 369 | 347 |
| Carbonato de calcio ultrafino | 190,6 | 170 | 180 |
| RDP (polvo redispersable VAE) | 10 | 15 | 20 |
| PCE en polvo | 2,0 | 3,0 | 4,5 |
| HPMC 300–400 mPa·s | 1,0 | 1,2 | 1,2 |
| Antiespumante | 0,6 | 0,8 | 1,0 |
| Retardante (tartárico o gluconato) | 0,5 | 0,7 | 0,9 |
| Carbonato de litio | 0,3 | 0,3 | 0,4 |
La diferencia entre grados no está en un solo número: el de alto flujo sube PCE y CAC para superficies extensas, y el económico recorta aluminato y RDP con menor exigencia de resistencia. Antes de liberar cualquier variante, calcula el costo por saco contra tu precio de venta: los aditivos son del 8 al 15 % del costo de la fórmula, pero deciden si el piso pasa o reprueba en obra.
Errores de formulación que te cuestan caros
Cuatro fallas explican la mayoría de los reclamos: subir el agua para ganar fluidez, sobredosificar el PCE, usar un HPMC de viscosidad alta porque sobra del revoque y copiar la fórmula de un competidor sin adaptarla. Ninguna fórmula ajena está escrita para tu cemento ni para la temperatura de tu planta: el punto óptimo del PCE se mueve con el C3A del cemento y la demanda de agua con la granulometría del relleno.
Tampoco valides solo la fluidez inicial: mide la retención a 20 minutos, porque una mezcla que sale en 140 mm del anillo y cae a 90 mm te falla en obra, a mitad del vaciado. Y si el defecto son grietas tras endurecer, el mecanismo es otro, de retracción y curado: revísalo en el análisis de la fisuración en morteros autonivelantes.
Cómo validar la fórmula antes de producir
En laboratorio fija metas concretas: fluidez inicial de 130 a 150 mm en el anillo y retención mayor a 120 mm a los 20 minutos; compresión mayor a 10 MPa a 1 día y mayor a 30 MPa a 28 días; flexotracción mayor a 6 MPa y adherencia mayor a 1,0 MPa. Para certificar o exportar, apóyate en EN 13813 (un nivel CT-C35-F7 es una meta comercial razonable) y en ASTM C1708 como método de ensayo.
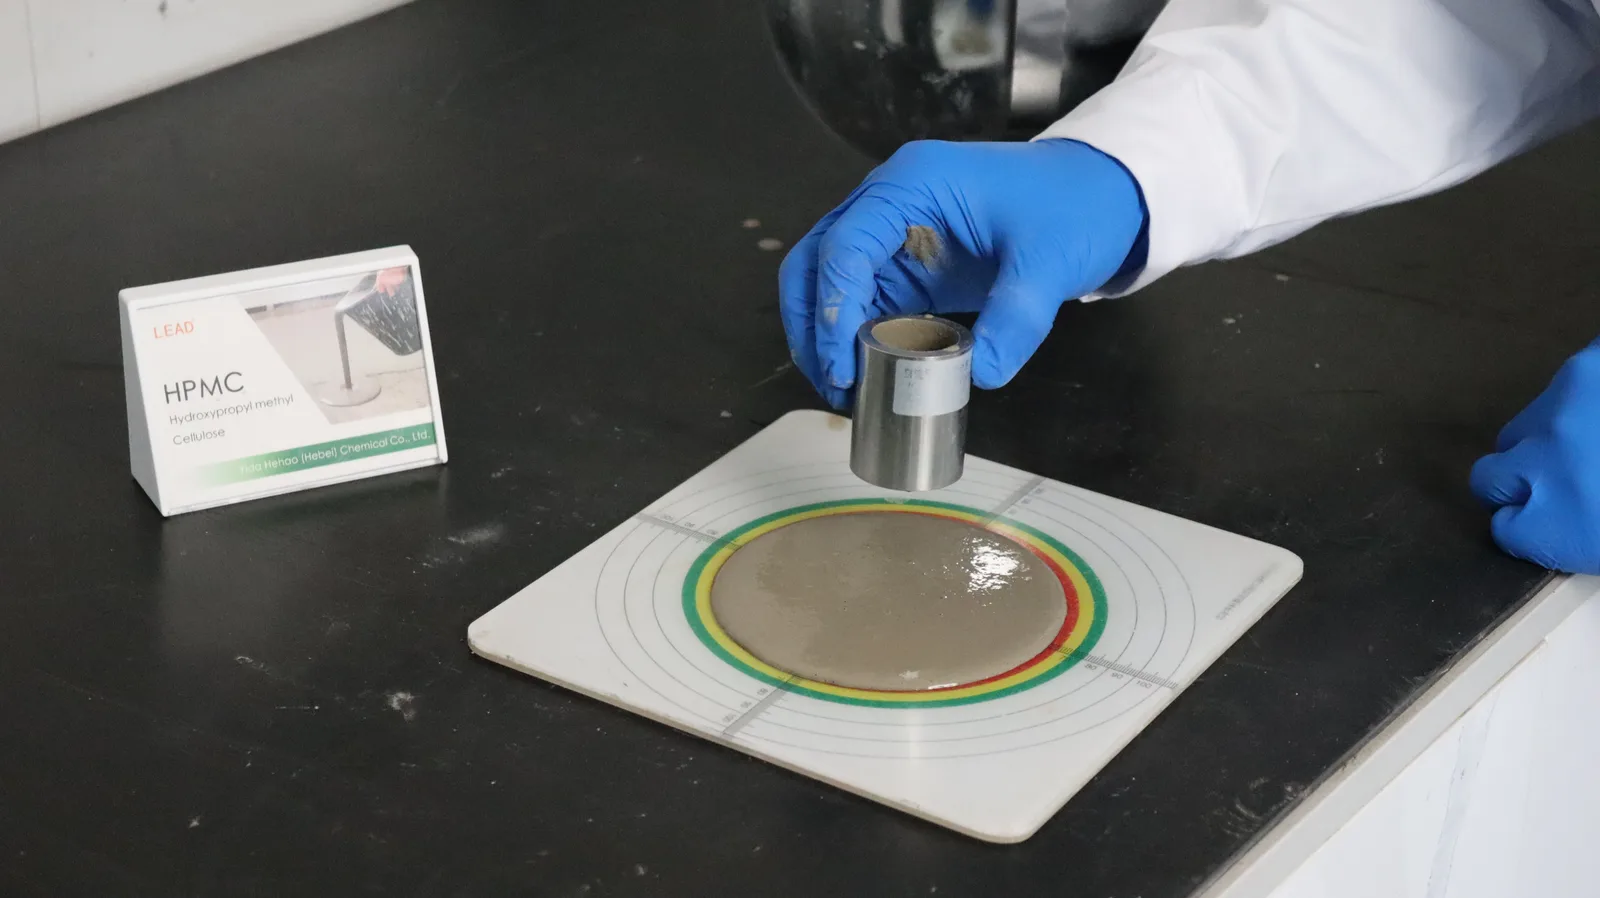
Haz al menos tres tandas de validación con lotes distintos de cemento y de HPMC antes del primer lote comercial: si tu proveedor de éteres de celulosa entrega con un desfase de viscosidad entre lotes, es mejor descubrirlo tú en el laboratorio que tu cliente sobre el piso instalado. Con esas verificaciones, la fórmula queda blindada antes de tocar la mezcladora de planta.